


Guía de Diseño de Insertos Roscados para Plásticos

Guía de Diseño de Insertos Roscados para Plásticos
Los insertos proporcionan roscas reutilizables y uniones firmes, soportando elevados requisitos mecánicos sin ser afectados por la fluencia lenta del plástico, asegurando la integridad de la unión durante toda la vida útil de la aplicación.
Es crucial aplicar el torque adecuado durante el ensamblaje para evitar el aflojamiento de la unión. Un diseño adecuado del inserto permite lograr el par de apriete necesario.
El diámetro del inserto, generalmente el doble del tornillo, cuadruplica la superficie de corte, mejorando la resistencia a la extracción.
SPIROL ofrece soporte técnico con más de 30 años de experiencia, asegurando productos de alta calidad certificados bajo normas internacionales.
El diseño busca optimizar la resistencia a la torsión y extracción, utilizando moleteados para aumentar la resistencia al par y la extracción.
- Post-moldeo con calor o ultrasonido: Utilizan moleteados para mejorar la resistencia.
- Instalación a presión: Diseñados para reducir costos de instalación.
- Autorroscantes: Ofrecen la mejor resistencia a la extracción.
- Sobremoldeados: Proporcionan el mejor rendimiento aunque son más costosos.
Los insertos se fabrican en latón o aluminio, ambos con excelente resistencia a la corrosión.
Se describen las características de plásticos termoestables y termoplásticos, y su compatibilidad con diferentes tipos de insertos.
Se sugieren profundidades mínimas para los agujeros y se desaconsejan rebajes, excepto para insertos autorroscantes. El diámetro correcto del agujero es crítico para el rendimiento del inserto.
1. Los machos deben ser lo suficientemente largos para compensar la contracción del plástico. Para agujeros rectos, la conicidad no debe exceder un ángulo de 1˚, mientras que los agujeros cónicos deben tener un ángulo de 8˚.
2. Los agujeros cónicos facilitan la instalación y aseguran una correcta introducción del inserto.
3. El grosor de la pared o el diámetro de la saliente debe ser de 2 a 3 veces el diámetro del inserto para evitar pandeo y asegurar la resistencia al par de instalación.
4. Los avellanadores son recomendados para insertos con cabeza para que queden a ras con la superficie del plástico.
1. El diámetro del agujero en la pieza complementaria debe ser mayor que el diámetro de la rosca del tornillo pero menor que el diámetro del piloto del inserto para prevenir la extracción.
2. En piezas de plástico, se recomienda un limitador de compresión para mantener la precarga de la unión.
3. Los insertos cónicos no deben usarse en aplicaciones de Pull-Through o con paredes delgadas.
1. Insertos para instalación por calor/ultrasonido: Disponibles en versiones largas y cortas, diseñados para maximizar la resistencia al par y extracción.
2. Series 19 y 29: Para agujeros rectos, con diseño de ranura cónico.
3. Series 20 y 30: Versiones con cabeza.
4. Series 14: Para orificios cónicos, maximizan la superficie de contacto.
5. Insertos autorroscantes: Serie 10, para termoplásticos blandos.
6. Insertos para instalación a presión: Series 50 y 51, ideales para plásticos más blandos.
7. Insertos sobremoldeados: Diseñados para maximizar la resistencia a la extracción y al par.
1. La instalación de insertos después del moldeo reduce costos y daños al molde.
2. SPIROL ofrece soporte gratuito de ingeniería para seleccionar el inserto adecuado y proporciona informes de ingeniería sin cargo.
El documento proporciona especificaciones detalladas para insertos autorroscantes y sobremoldeados, incluyendo dimensiones, tolerancias y materiales recomendados como aluminio y latón. Se destacan las conversiones métricas y las recomendaciones para el diseño de orificios.
Se recomienda consultar la página 5 para más detalles sobre el diseño de orificios. Los ingenieros de SPIROL ofrecen asistencia para seleccionar componentes adecuados para asegurar la integridad de las uniones atornilladas.
Se describen métodos de instalación como el post-moldeo, instalación por calor y por ultrasonido. Cada método tiene sus ventajas y desventajas, siendo la instalación por calor más económica y versátil, mientras que la instalación por ultrasonido es más compleja pero efectiva para ciertos polímeros.
SPIROL ofrece configuraciones especiales y materiales como acero inoxidable y acero 12L14, además de recubrimientos especiales como niquelado y zincado. Se enfatiza la importancia de involucrar a SPIROL desde la etapa de diseño para optimizar el rendimiento del inserto.
Se comparan las instalaciones por calor y ultrasonido, destacando que la instalación por calor es más silenciosa, económica y requiere menos mantenimiento. Se recomienda controlar cuidadosamente todos los factores de instalación para maximizar el rendimiento del inserto.
El documento detalla la importancia de utilizar limitadores de compresión en aplicaciones donde el componente de acoplamiento es de plástico. Estos limitadores evitan que la relajación de estrés en el plástico reduzca la carga friccional en la unión roscada. Se describen cinco tipos de limitadores de compresión estándar ofrecidos por SPIROL, que facilitan la selección del limitador más apropiado según el costo y rendimiento.
Se mencionan los factores que afectan el rendimiento de los insertos, como el tipo de inserto, la composición plástica, y el proceso de instalación. Se describen pruebas de resistencia al par y fuerza de extracción, utilizando herramientas calibradas y máquinas de pruebas de tensión certificadas.
Los insertos SPIROL están diseñados para maximizar el rendimiento y equilibrar la relación entre resistencias a la extracción y la torsión. Se enfatiza la importancia de la calidad en los moleteados y la rosca para mejorar el rendimiento.
Se presentan datos de rendimiento para insertos de instalación por calor/ultrasonido y sobremoldeados, destacando la importancia de ajustar correctamente el proceso de instalación para evitar efectos negativos en el rendimiento.
SPIROL ofrece soluciones innovadoras de fijación que reducen los costes de ensamblaje. Se recomienda contactar a SPIROL en las etapas iniciales de diseño del producto para obtener recomendaciones específicas y maximizar el rendimiento de los insertos.
Extractos del catálogo
INSERTOS ROSCADOS PARA PLÁSTICOS
Abrir la página 1 del catálogo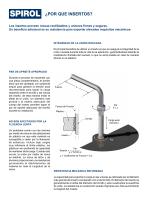
¿POR QUE INSERTOS? Los insertos proveen roscas reutilizables y uniones firmes y seguras. Un beneficio adicional es su resistencia para soportar elevados requisitos mecánicos. INTEGRIDAD DE LA UNIÓN ROSCADA El principal beneficio de utilizar un inserto es que se asegura la integridad de la unión roscada durante toda la vida de la aplicación, garantizándose además la reutilización ilimitada del roscado, lo que no sería posible en caso de roscado directo en el plástico. PAR DE APRIETE APROPIADO Durante el proceso de ensamble con una pieza complementaria, el tornillo tiene que ser apretado con suficiente...
Abrir la página 2 del catálogo
SOPORTE TÉCNICO SPIROL cuenta con más de treinta años de experiencia en el diseño e instalación de insertos. Nuestros insertos están diseñados para maximizar y equilibrar la resistencia a la extracción y la torsión. Nuestros ingenieros de aplicaciones tienen los conocimientos técnicos y la experiencia para trabajar con nuestros clientes en el desarrollo de soluciones rentables que cumplan con los requisitos de rendimiento de la aplicación. AMPLIA GAMA DE PRODUCTOS Y VERSATILIDAD DE PRODUCCIÓN Nuestros equipos de producción y su tecnología de punta son ideales para satisfacer sus requerimientos...
Abrir la página 3 del catálogo
El objetivo es diseñar un inserto con suficiente resistencia a la torsión que le permita soportar el par de apriete indicado para lograr una tensión axial adecuada que garantice la integridad de la unión y evite su aflojamiento, al mismo tiempo que le permita alcanzar los valores de extracción necesarios para las condiciones mecánicas a las que el inserto será expuesto mientras esté en servicio. En general, la resistencia a la torsión es función del diámetro y la resistencia a la extracción es función de la longitud. Estas funciones son sin embargo interactivas y el reto para el diseñador es...
Abrir la página 4 del catálogo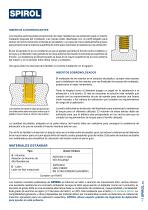
Los insertos autorroscantes proporcionan la mejor resistencia a la extracción para un inserto instalado después del moldeado. Las roscas están diseñadas con un perfil delgado para reducir al mínimo la tensión inducida en el plástico y un paso de rosca relativamente grueso para proporcionar la máxima superficie de corte para maximizar la resistencia a la extracción. El par de apriete no es un problema ya que el apriete aumenta la fricción entre el plástico y la rosca y el diámetro más grande de la rosca externa del inserto incrementa la superficie de fricción. La resistencia al desenroscado se...
Abrir la página 5 del catálogo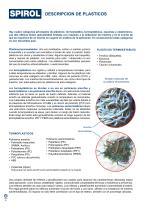
DESCRIPCION DE PLASTICOS Hay cuatro categorías principales de plásticos: termoestables, termoplásticos, espumas y elastómeros. Las dos últimas tienen aplicabilidad limitada con respecto a la utilización de insertos y en el evento de que se requiriera de un inserto se sugiere un análisis de la aplicación. En consecuencia estas categorías no son discutidas aquí. PLÁSTICOS TERMOESTABLES • Fenólico (Baquelita). • Caucho vulcanizado. Plásticos termoestables: Una vez moldeados, sufren un cambio químico irreversible y no pueden ser reciclados a través de calor ni presión. Estos plásticos son duros y...
Abrir la página 6 del catálogo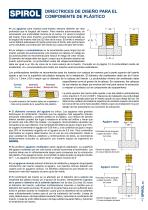
DIRECTRICES DE DISEÑO PARA EL COMPONENTE DE PLÁSTICO l Los agujeros para insertos post-moldeo siempre deberán ser más profundos que la longitud del inserto. Para insertos autorroscantes, se recomienda una profundidad mínima de al menos 1,2 veces la longitud del inserto. Para otros Insertos, la profundidad mínima recomendada es la longitud del inserto más dos (2) hilos de la rosca. El tornillo a introducir nunca deberá sobrepasar el inserto para tocar el fondo, esto podría tener como resultado una extracción del inserto por causa del giro del tornillo. l Los rebajes o contrataladros no se recomiendan...
Abrir la página 7 del catálogo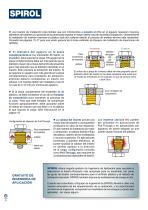
• Los insertos de instalación post-moldeo que son introducidos a presión en frío en el agujero requieren mayores diámetros de salientes y/o grosores de la pared para soportar el mayor estrés inducido durante la instalación. Generalmente la instalación de insertos mientras el plástico está aún caliente debido al proceso de moldeo elimina esta necesidad. Consulte las páginas 15-17 para una visión general de la línea estándar de Equipos de Instalación de Inserciones de SPIROL. • El diámetro del agujero en la pieza complementaria es muy importante. El inserto, no el plástico, debe soportar la carga....
Abrir la página 8 del catálogo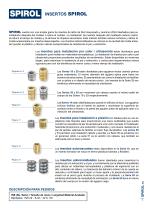
INSERTOS SPIROL SPIROL cuenta con una amplia gama de insertos de latón de fácil maquinado y aluminio 2024 diseñados para su instalación después del moldeo o sobre el moldeo. La instalación de insertos después del moldeado reduce costos al reducir el tiempo de moldeo y al eliminar la limpieza secundaria. Este método también reduce rechazos y daños al molde ocasionados por insertos desencajados. Los insertos sobremoldeados se colocan en la cavidad del molde antes de inyectar el plástico y ofrecen valores excepcionales de resistencia al par y extracción. Los insertos para instalación por calor /...
Abrir la página 9 del catálogo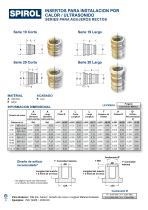
INSERTOS PARA INSTALACION POR CALOR / ULTRASONIDO SERIES PARA AGUJEROS RECTOS Serie 19 Corto MATERIAL ACABADOA Aluminio K LisoE Latón Pulgada Conversión Métrica INFORMACION DIMENSIONALDiseño de orificio recomendado* Tamaño de rosca Para Ordenar: INS (No. Serie) / Tamaño de rosca / Longitud Material Acabado Ejemplos: INS 19/M5 / .250S
Abrir la página 10 del catálogoTodos los catálogos y folletos técnicos SPIROL
 Catálogo Corporativo SPIROL
12 Páginas
 Pasadores Elásticos en Espiral
24 Páginas
 Pasadores Elásticos Ranurados
16 Páginas
 Pasadores Sólidos
12 Páginas
 Camisas de Alineación/Casquillos
12 Páginas
 Resortes/Muelles de Platillo
20 Páginas
 Tecnología de Montaje
8 Páginas
 SPIROL Calas de Precisión
8 Páginas
 Pasadores Pivote para Plástico
2 Páginas
 Tuercas de ferrocarril - AAR Serie
2 Páginas
 Aplicaciones en la industria médica
2 Páginas
 Aplicaciones en el automovil
2 Páginas
 Aplicaciones con equipos de oficina
2 Páginas
 Aplicaciones en maquinaria pesada
2 Páginas
 Aplicaciones con Electrodomestico
2 Páginas
 Aplicaciones Energias Alternativas
2 Páginas
 Aplicaciones Aeroespaciales
2 Páginas
 Mesas para maquinas
2 Páginas
 SPD, CXA, CXD, CXE CRD
2 Páginas
 HC series HC series
2 Páginas
 PH series PH series
2 Páginas
 880 Series
2 Páginas
 Cómo diseñar la bisagra ideal
2 Páginas
 Series 2000 Series 2000
4 Páginas


- Portabrocas
- Alimentador
- Inserto de metal SPIROL
- Alimentador automático
- Inserto redondo SPIROL
- Mandril de taladrado
- Arandela de metal
- Arandela redonda
- Pasador SPIROL
- Ensambladora automática
- Pasador de metal SPIROL
- Alimentador vibratorio
- Arandela de acero
- Portaherramienta de taladrado
- Inserto de latón SPIROL
- Espaciador
- Inserto para plástico SPIROL
- Inserto moleteado
- Pasador de acero SPIROL